Contenido
Seis meses después del lanzamiento, un producto de agua con vitaminas generalmente revela si su línea de procesamiento se diseñó en torno al producto o en torno a cualquier máquina que estuviera disponible. Los signos más visibles son la inconsistencia entre lotes, la baja retención de vitaminas, las paradas frecuentes de las líneas y la acumulación de depósitos en lugares que el programa de limpieza no puede alcanzar. La conclusión práctica de los proyectos de alimentos líquidos es simple: primero defina la ventana de estabilidad de las vitaminas, seleccione los pasos del proceso y solo después elija el concepto de llenado.
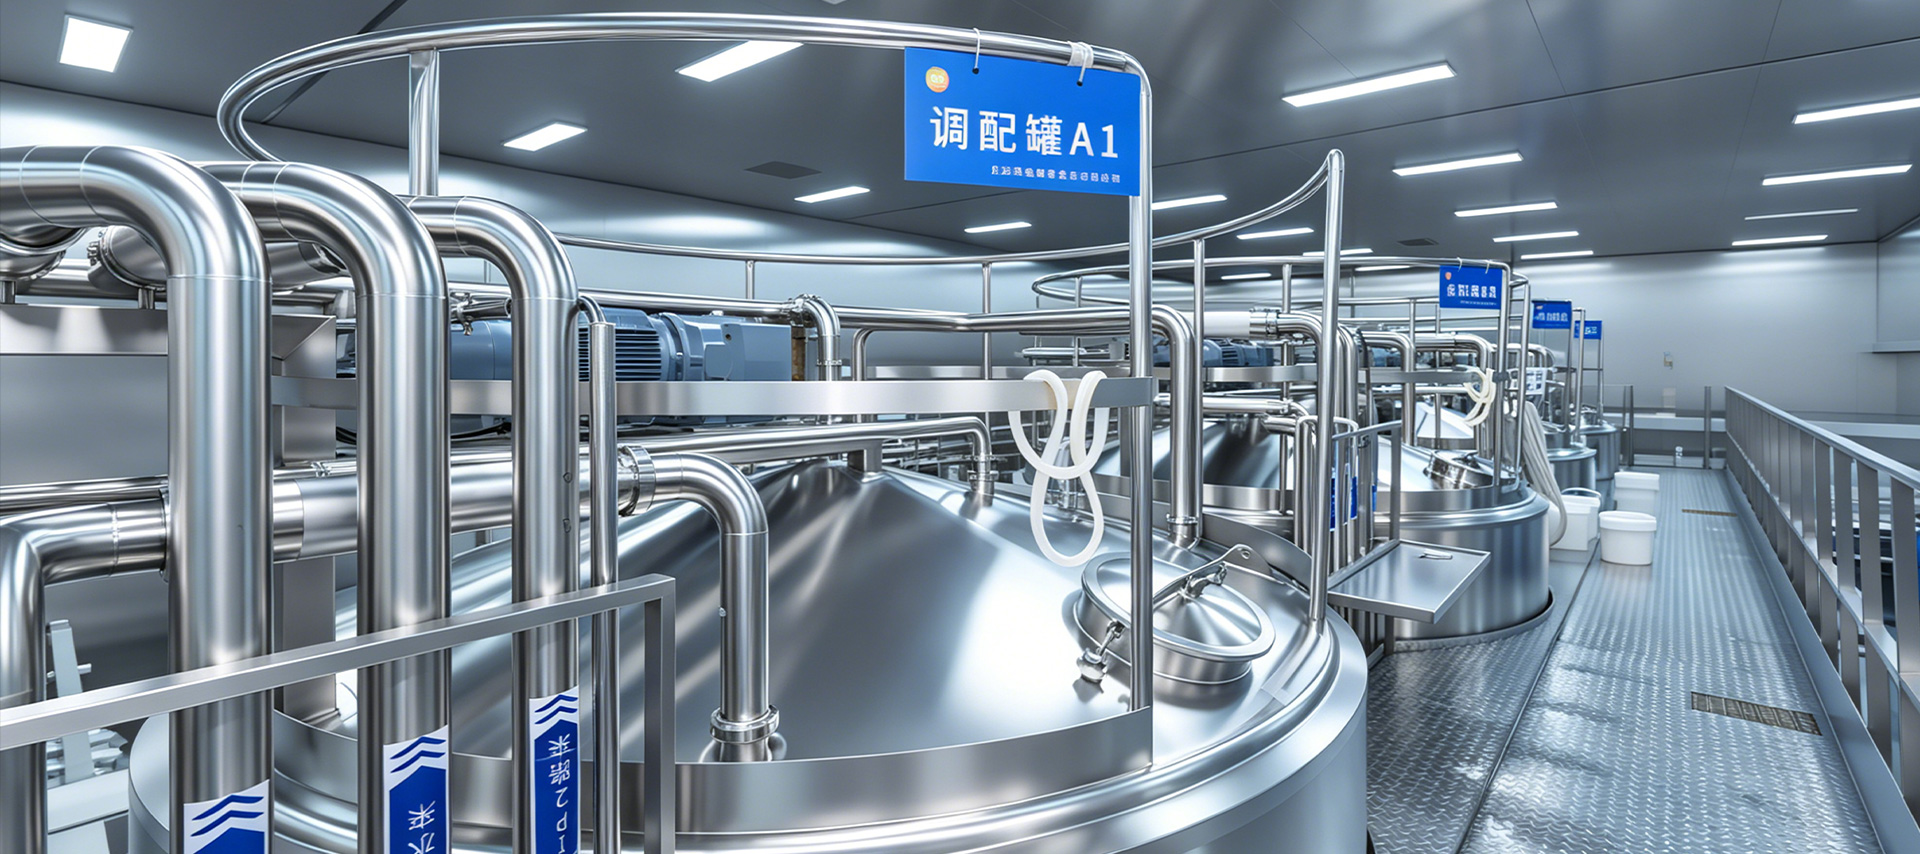
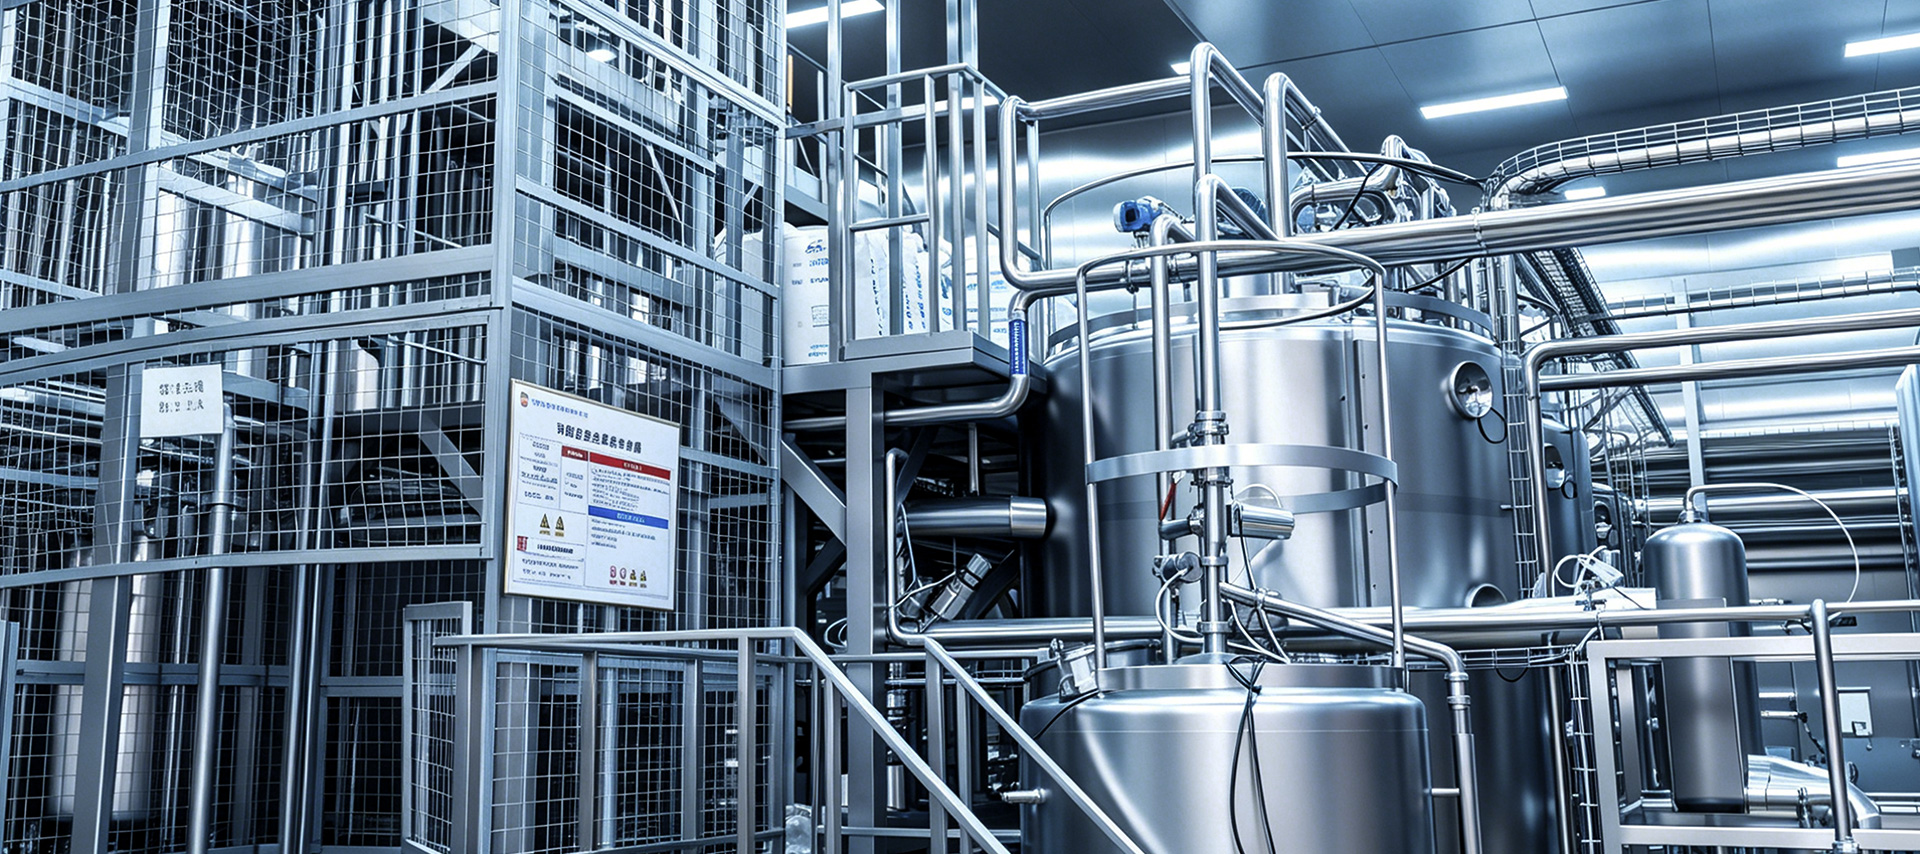
A Línea de producción de procesamiento de bebidas vitamínicas. Es una secuencia de operaciones unitarias interdependientes que convierte agua purificada, edulcorantes, ácidos, saborizantes y premezclas de vitaminas en una bebida terminada estable. Cada unidad tiene una función específica y las conexiones entre unidades importan tanto como las propias máquinas.
La mayoría de las líneas de jugos están optimizadas en cuanto a sabor y color. Una línea de bebidas vitamínicas debe diseñarse teniendo en cuenta la retención de ingredientes activos. La vitamina C (ácido ascórbico) es sensible al oxígeno, al pH, a la luz y a los iones metálicos. Las vitaminas B siguen diferentes rutas de degradación en solución acuosa y las vitaminas solubles en aceite necesitan un sistema de emulsión estable. Ignorar estas características es la razón más común por la que los proyectos no logran entregar valores declarados consistentes.
La mayoría de las fórmulas de agua con vitaminas están diseñadas en un rango de pH de 3,5 a 5,5. En el rango débilmente ácido, el ácido ascórbico es relativamente estable, pero el oxígeno disuelto y los metales de transición aún aceleran la oxidación. Es por eso que el diseño del proceso debe controlar juntos el oxígeno disuelto, la temperatura máxima y el tiempo de exposición. La retención de vitaminas es una función de las condiciones del proceso, no algo que la fórmula pueda lograr por sí sola. . Ésta es la razón clave por la que un enfoque de diseño integrado es más fiable que comprar máquinas individuales.
Aunque las recetas de las marcas difieren, la producción de bebidas vitamínicas sigue una secuencia básica repetible:
No cada paso necesita una máquina separada. En diseños de líneas maduras, la mezcla, la desaireación y la esterilización suelen estar integradas en un solo sistema de proceso. Cuanto más corto sea el camino desde la mezcla hasta el llenado, menor será la captación de oxígeno y menos tiempo pasarán las vitaminas en un ambiente inestable.
Las premezclas de vitaminas secas llegan a las fábricas en forma de polvos y gránulos. Los agitadores simples a menudo no pueden mojar estos sólidos lo suficientemente rápido, lo que crea grumos que flotan, se sedimentan o se disuelven solo parcialmente. Cuando el líquido pasa al tanque de llenado, diferentes botellas pueden recibir diferentes cantidades de las vitaminas declaradas. Ése es un riesgo de cumplimiento tanto como un riesgo de calidad.
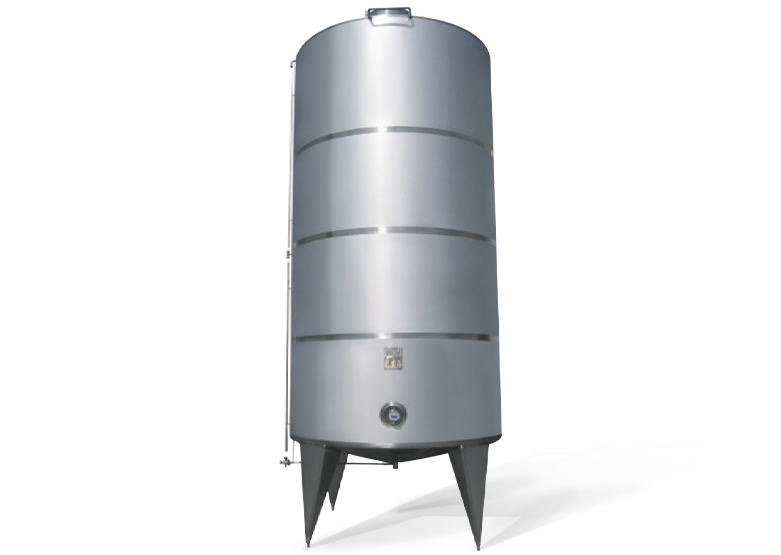
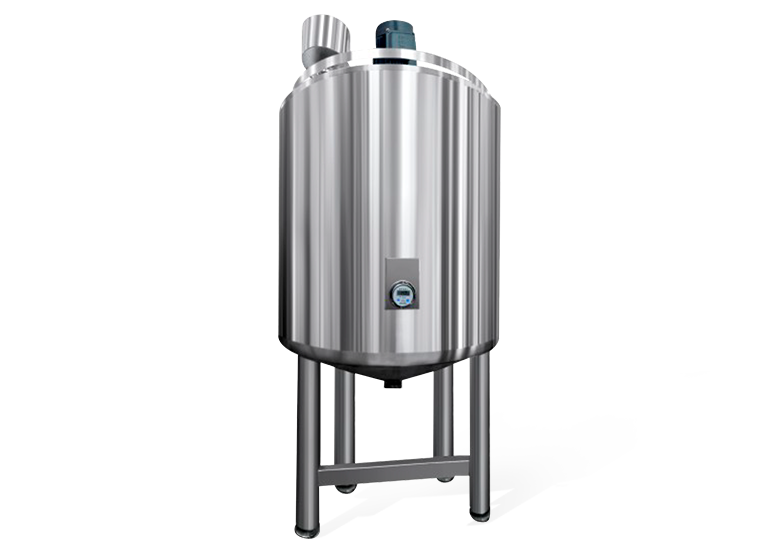
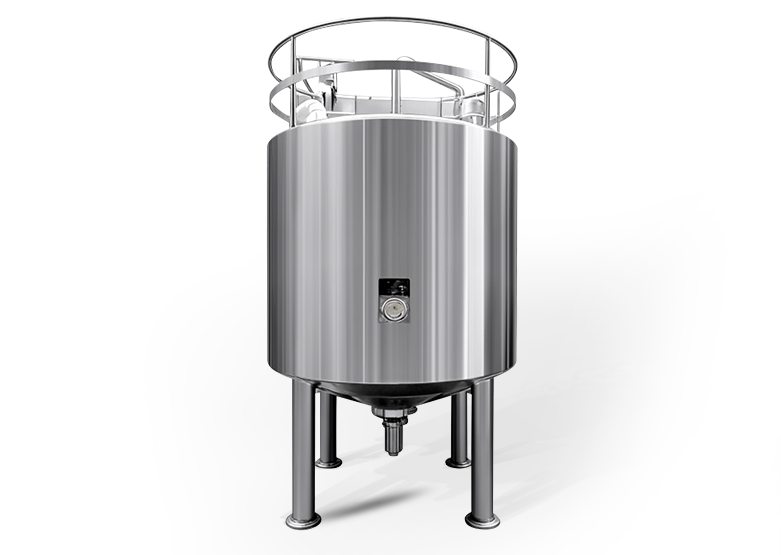
Cuando una línea maneja premezclas vitamínicas secas e ingredientes solubles en aceite, una tanque de mezcla de emulsificación de alto cizallamiento es una opción práctica en el centro de mezcla. La fuerza de corte atrae el polvo hacia el líquido rápidamente y dispersa la fase oleosa en finas gotas, formando una emulsión estable. Para una bebida vitamínica con una reproducibilidad estricta de un lote a otro, este paso no es opcional.
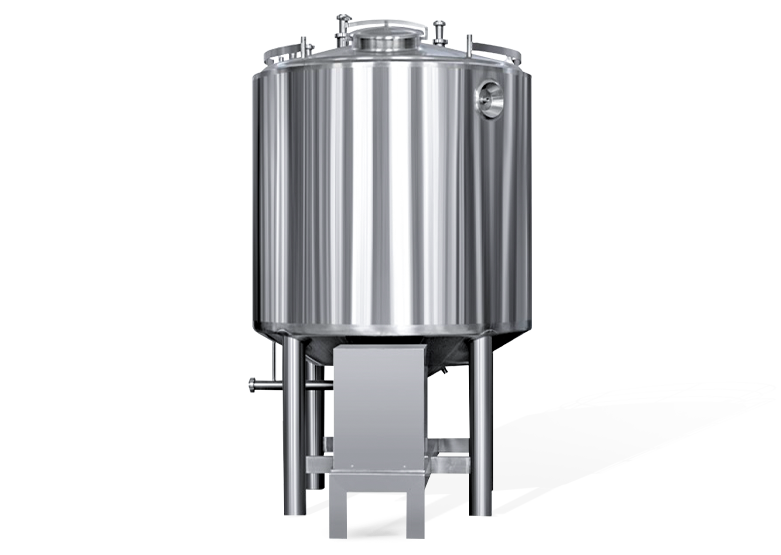 Proveedores de tanques de mezcla de emulsificación de alto cizallamiento, fábrica personalizada, fabricantes - Yi Yang Fluid Tech es un proveedor de tanques de mezcla de emulsificación de alto cizallamiento, una fábrica y un fabricante de tanques de mezcla de emulsificación de alto cizallamiento personalizados... Ver producto →
Después de mezclar y cortar, el líquido está cerca de la saturación de oxígeno. Si ese oxígeno no se elimina antes del calentamiento, la vitamina C y varias vitaminas B se degradan mediante reacciones oxidativas. El oxígeno disuelto también continúa consumiendo vitaminas después del llenado, a través del oxígeno en el espacio de cabeza y la permeación a través del paquete.
un en linea máquina desgasificadora completamente automática Elimina el gas disuelto exponiendo el líquido al vacío en una película delgada. En la práctica, esto puede reducir el oxígeno muy por debajo de 1 ppm. La posición del desaireador es tan importante como el modelo: debe ubicarse detrás del equipo de alta velocidad que puede introducir aire y antes del esterilizador que, de otro modo, aceleraría la oxidación.
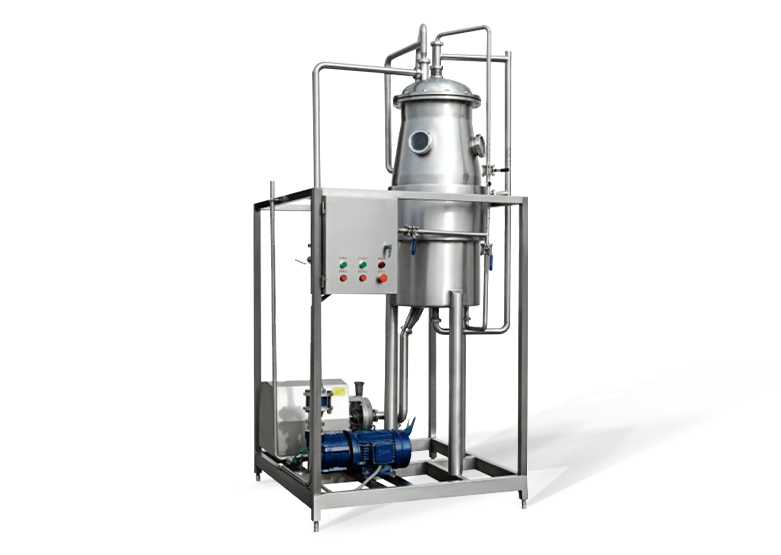 Proveedores de máquinas desgasificadoras completamente automáticas, fábrica personalizada, fabricantes - Shan Yi Yang Fluid Tech es proveedores de máquinas desgasificadoras completamente automáticas, fábricas y fabricantes de máquinas desgasificadoras completamente automáticas personalizadas... Ver producto →
La esterilización es el punto donde el calor tiene el mayor impacto sobre las vitaminas. El tratamiento de corta duración y alta temperatura normalmente conserva las vitaminas mejor que los períodos prolongados porque la degradación aumenta con el tiempo incluso cuando la temperatura es moderada. La HTST a una temperatura de 72 a 75 °C durante 15 a 30 segundos y la UHT a una temperatura de 135 a 150 °C durante 2 a 5 segundos producen bebidas comercialmente seguras, pero su efecto sobre la retención de vitaminas es muy diferente.
Las fórmulas con alto contenido de ácido y un pH inferior a 4,0 pueden utilizar un régimen de pasteurización más suave. Las fórmulas bajas en ácido o casi neutras requieren condiciones de esterilización más estrictas. Al seleccionar equipo del sistema de esterilización , preste atención al control de la temperatura de mantenimiento y a la capacidad de enfriamiento rápido, porque el calor residual durante el enfriamiento también reduce la actividad de las vitaminas.
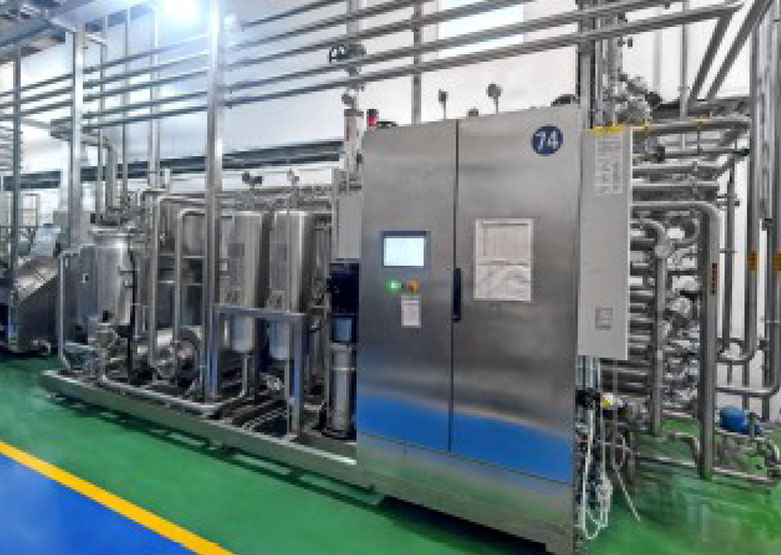 Proveedores de equipos de sistemas de esterilización, fábrica personalizada, fabricantes - Shangh Yi Yang Fluid Tech es proveedores de equipos de sistemas de esterilización, fábricas y fabricantes de equipos de sistemas de esterilización personalizados en Ch... Ver producto →
El llenado es la última oportunidad técnica para proteger las vitaminas. La temperatura del producto que ingresa al llenador, el nivel de oxígeno en el espacio de cabeza y el lavado de nitrógeno afectan la vida útil. Muchos productores de bebidas vitamínicas prefieren el llenado en frío específicamente para evitar una carga de calor adicional. Sin embargo, el llenado en frío requiere un entorno de llenado estrictamente higiénico y, a menudo, una desinfección química del embalaje. La elección que se haga aquí determina qué materiales de embalaje son utilizables y durante cuánto tiempo el producto puede permanecer estable en la distribución.
El concepto de llenado modifica toda la configuración previa. El llenado en frío y el llenado en caliente no son sólo diferentes opciones de máquinas llenadoras; conducen a diferentes estrategias de envasado, uso de energía y vida útil.
| Parámetro | Llenado en frío | llenado en caliente |
|---|---|---|
| Temperatura de llenado típica | 4 a 25°C | 85 a 92°C |
| Carga de calor en vitaminas. | Bajo; favorable para las vitaminas C y B | Alto; puede requerir una adición excedente |
| Barrera microbiológica | Depende de la higiene del llenado y la desinfección del paquete. | El frasco y el tapón se desinfectan con calor mediante el propio producto. |
| Contenedor de embalaje | Se puede utilizar PET o HDPE estándar. | Se requiere PET, vidrio o metal resistente al calor |
| Vida útil esperada | 3 a 6 meses bajo refrigeración | 6 a 12 meses a temperatura ambiente |
| Patrón de energía | Mayor demanda de refrigeración y desinfección | Mayor demanda de calefacción y refrigeración de botellas |
Si su fórmula es sensible al calor y la cadena de distribución admite la refrigeración, el llenado en frío suele ser un punto de partida razonable. Si el mercado exige una vida útil a temperatura ambiente, el llenado aséptico le permite llenar a una temperatura más baja manteniendo una vida útil prolongada, pero la inversión es mayor. Esta decisión debe tomarse durante el diseño del proceso, porque cambiar el concepto de llenado posteriormente significa reelaborar el esterilizador, el sistema de manipulación de envases y la línea de transporte.
Si la misma fábrica también ejecutará otras categorías de bebidas, planifíquelo durante el diseño de la línea. Productos como bebidas con electrolitos comparten la mayoría de los equipos upstream con agua vitaminada, pero su acidez, nivel de azúcar y sensibilidad al calor difieren. El tiempo de cambio entre productos tiene una influencia directa en la utilización y el rendimiento de la planta.
El desafío de limpieza en las bebidas vitamínicas no es principalmente el azúcar; son los ingredientes traza. Las vitaminas y minerales pueden depositarse en las superficies calientes y una limpieza incompleta permite que los depósitos se acumulen y se conviertan en un refugio para los microorganismos. Los detalles de diseño que afectan la capacidad de limpieza incluyen tramos muertos, tuberías ciegas, geometría de la válvula de llenado, superficies internas del desaireador y homogeneizador y cobertura de aspersión en los tanques de almacenamiento.
Un diseño sólido reduce las zonas muertas de limpieza desde el principio y utiliza un sistema CIP que cubre cada superficie de contacto del producto mediante una combinación de lavados alcalinos y ácidos. Las preguntas prácticas son si el ciclo de limpieza se puede completar dentro del período de turno planificado, si las tuberías se pueden inspeccionar y desmontar cuando sea necesario y cómo se confirma el punto final de la limpieza durante el cambio de producto. El CIP no toca directamente el producto final, pero es una condición básica para la retención de vitaminas y la seguridad microbiana.
Desde una perspectiva de compra, la selección de línea se puede reducir a cuatro capas de evaluación:
Cuando la compra es una línea completa en lugar de una sola máquina, la capacidad del proyecto del proveedor importa más que las especificaciones de los equipos individuales. Un proveedor con experiencia interna servicios de ingenieria de procesos Puede conectar el diseño de procesos, la fabricación de equipos, la instalación y la puesta en servicio bajo una sola responsabilidad, reduciendo el riesgo de interfaz entre múltiples proveedores. El soporte técnico después de la entrega también merece atención, porque ajustar los parámetros de limpieza y cambiar recetas son operaciones normales en la producción de bebidas vitamínicas.
La producción de bebidas vitamínicas es una cadena de opciones: profundidad del tratamiento del agua, preparación de la premezcla, eficiencia de la desaireación, intensidad del tratamiento térmico y entorno de llenado. Las marcas que obtienen buenos resultados en el mercado suelen ser las que toman estas decisiones en el orden correcto. Comience con la ventana de estabilidad de las vitaminas, diseñe el proceso en torno a ella y utilice un proveedor que pueda ofrecer toda la secuencia con validación y servicio. Ese enfoque produce una línea que no solo llena botellas, sino que también protege el producto dentro de ellas.

Datos de contacto
Dirección de producción: N.º 9188, Carretera Chuannan Fenggong, Distrito de Fengxian, Shanghái
Dirección de oficina: Habitación 603, Edificio 57, N.º 260, Carretera Maoyuan, Distrito de Fengxian, Shanghái
TEL: 86-18221904658
Correo electrónico: [email protected]
Enlace rápido

Solicitar cotización personalizada ¿Necesita algo especial? Estamos aquí para ayudar.
 English
 русский
 Français
 Español
 عربى
 Indonesia