Contenido
El procesamiento UHT se define mediante un conjunto de parámetros simple: la leche se calienta a 135-150 °C, se mantiene durante 2 a 5 segundos y luego se enfría rápidamente a temperatura ambiente. El resultado es un producto comercialmente estéril que se puede almacenar sin abrir a temperatura ambiente durante 6 a 12 meses, en comparación con los 7 a 15 días de vida útil refrigerada típica de la leche pasteurizada HTST. Esa única diferencia cambia toda la lógica de una planta láctea, incluido el radio de distribución, el formato de embalaje, las condiciones del almacén y la dependencia de la cadena de frío.
Los parámetros de temperatura, sin embargo, sólo describen el resultado, no el coste. La fase UHT desencadena reacciones de Maillard que provocan un ligero sabor a cocinado, pérdidas parciales de tiamina y vitamina C y desnaturalización de la proteína del suero, cuya gravedad depende de la forma de la curva completa de calentamiento, mantenimiento y enfriamiento. El calentamiento lento aumenta el dorado; un enfriamiento insuficiente prolonga la exposición al calor. Por lo tanto, una línea UHT bien diseñada no se trata tanto de alcanzar una temperatura objetivo como de garantizar que cada gota de leche experimente la misma historia térmica compacta mientras fluye a través del sistema.
Los sistemas UHT directo inyectan vapor culinario directamente en el producto, logrando un aumento de temperatura extremadamente rápido y una carga de calor mínima, lo que se adapta a productos donde la conservación del sabor es la prioridad. Pero los sistemas directos requieren vapor de alta calidad, controles complejos de equilibrio de presión y una mayor inversión inicial. Los sistemas indirectos transfieren calor a través de intercambiadores de calor de placas o tubulares, alcanzando tasas de recuperación de calor superiores al 90% y al mismo tiempo ofrecen un control más intuitivo y programas CIP más simples. A excepción de las plantas de leche blanca muy grandes, la mayoría de las líneas UHT se construyen con calefacción indirecta.
En una configuración indirecta, el precalentamiento, el calentamiento final y el enfriamiento ocurren dentro de los mismos módulos de transferencia de calor. La calidad del diseño de ese paquete afecta directamente la eficiencia de la calefacción, la tasa de contaminación y el consumo de energía. Esta es la razón por la que la evaluación del equipo no debe detenerse en la temperatura máxima de esterilización, sino que debe centrarse en la tasa de regeneración práctica, la caída de presión y la facilidad de limpieza del equipo. patín del intercambiador de calor en condiciones reales de producción.
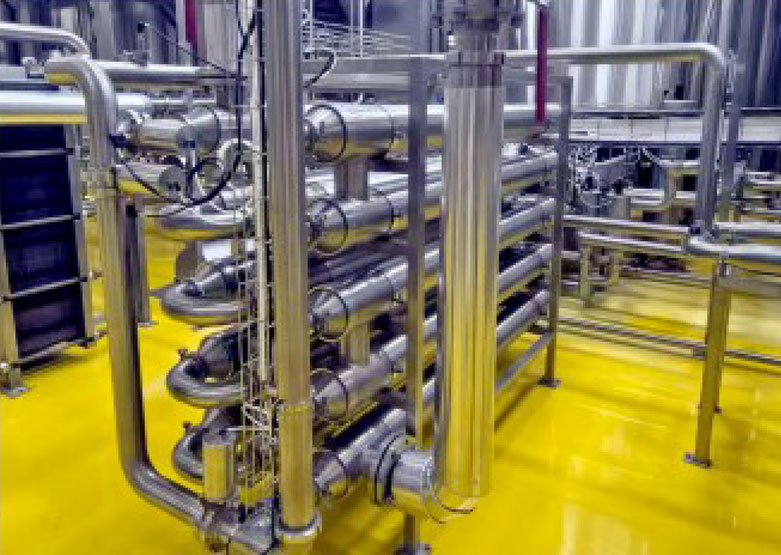 Proveedores de patines de intercambiador de calor, fábrica personalizada, fabricantes - Shanghai Yi Yang Yi Yang Fluid Tech es proveedores de patines de intercambiadores de calor, fábrica de patines de intercambiadores de calor personalizados y fabricantes en China, descripción de funciones... Ver producto →
Una línea UHT no es un esterilizador combinado con un relleno. Es una serie de etapas de proceso interconectadas donde la calidad del resultado de cada paso determina la estabilidad del siguiente. Una línea completa normalmente incluye los siguientes módulos:
Muchas plantas centran su atención en la sección UHT, pero la verdadera limitación de capacidad suele estar en la fase anterior. Si la leche cruda tiene un recuento microbiano inicial alto, las enzimas resistentes al calor pueden sobrevivir al tratamiento UHT y continuar descomponiendo grasas y proteínas durante el almacenamiento, lo que provoca coagulación o sabores desagradables semanas después del llenado. La filtración, desgasificación y estandarización adecuadas reducen la carga sobre el esterilizador y también limitan los depósitos en las superficies de transferencia de calor.
La ubicación del homogeneizador es igualmente importante. Cuando se realiza la homogeneización antes del tratamiento UHT, los glóbulos de grasa se refinan a una viscosidad más baja y se reduce la tendencia a ensuciarse del esterilizador. Un homogeneizador mal especificado, por ejemplo con presión insuficiente o mal sellado, provoca agregación de grasa después de la esterilización, y este defecto se vuelve mucho más visible cuando el producto se mantiene fuera de la cadena de frío.
La sección UHT es el corazón del proceso de la línea. La leche se calienta rápidamente hasta la temperatura establecida, se pasa a través de un tubo de retención durante el tiempo de residencia requerido y luego se enfría por debajo de 80°C. Si la temperatura cae por debajo del límite inferior del proceso, una válvula de desviación de flujo debe redirigir automáticamente el producto poco esterilizado para que nunca llegue a la etapa de llenado.
Esta función depende no sólo del esterilizador en sí, sino también de la instrumentación, los trenes de válvulas y la lógica de control. evaluando equipo del sistema de esterilización Por lo tanto, es necesario examinar más de cerca el margen de diseño del tubo de retención, la eficiencia de la transferencia de calor, el tiempo de respuesta del sensor y la confiabilidad del sistema de desviación. Estos detalles determinan si la línea puede mantener la esterilidad comercial en condiciones fluctuantes de la leche cruda.
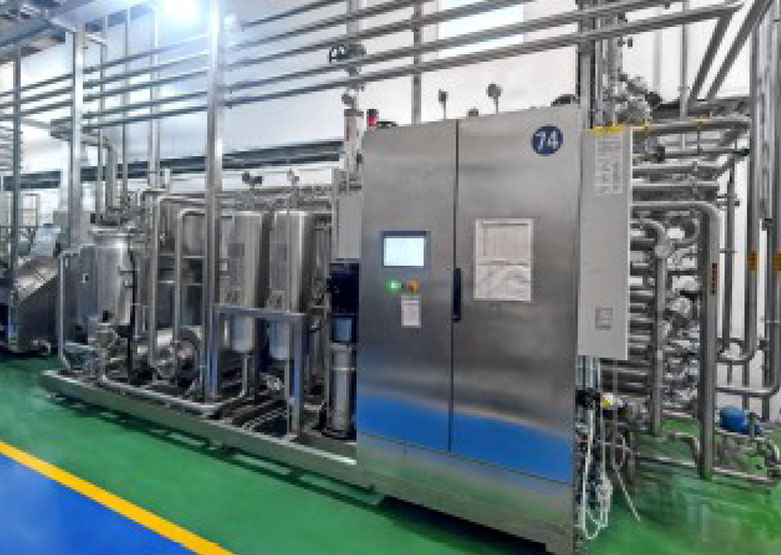 Proveedores de equipos de sistemas de esterilización, fábrica personalizada, fabricantes - Shangh Yi Yang Fluid Tech es proveedores de equipos de sistemas de esterilización, fábricas y fabricantes de equipos de sistemas de esterilización personalizados en Ch... Ver producto →
Es fácil subestimar el papel de la desgasificación en una línea UHT. El oxígeno disuelto en la leche cruda acelera la oxidación de las grasas y produce sabores rancios, mientras que el aire arrastrado altera los medidores de flujo y la precisión del llenado. Una unidad de desgasificación eleva ligeramente la temperatura de la leche para reducir la solubilidad del gas y luego aplica vacío para eliminar el aire y parte de los compuestos aromáticos volátiles, mejorando la estabilidad del sabor del producto final.
En una línea diseñada adecuadamente, la capacidad de sobretensión antes y después de la sección UHT absorbe el comportamiento intermitente de arranque y parada del llenador. Sin ese amortiguador, las interrupciones en el llenado alteran directamente la velocidad del flujo y el tiempo de retención en el esterilizador, creando una variabilidad oculta que ningún circuito de control puede corregir por completo.
La selección de la línea debe comenzar con un plan realista de capacidad y producto, no con una lista de máquinas. Sólo después de fijar el rango de capacidad se pueden combinar de manera coherente el método de calentamiento, el área de intercambio de calor, el volumen del tanque de inercia y la velocidad de llenado. La siguiente tabla muestra los rangos de referencia típicos.
| Capacidad | Enfoque típico de calefacción | Consideraciones |
|---|---|---|
| 1.000–3.000 litros/h | Intercambiador de calor de placas indirecto | Diseño compacto, menor demanda de energía, adecuado al suministro regional |
| 3.000–6.000 litros/h | Infusión indirecta o vapor | Requiere tanques de inercia más grandes y ciclos CIP de mayor eficiencia |
| 6.000–12.000 litros/h | Infusión de vapor o sistemas mixtos | Automatización total, recuperación de calor, coordinación de llenado sostenida |
La calidad de la leche cruda establece un límite estricto en la vida útil de UHT. Durante la planificación del proyecto, el proveedor debe recibir datos claros sobre el recuento microbiano, el recuento de células somáticas y la estabilidad térmica de las proteínas, porque estos valores determinan la elección de la temperatura de esterilización y la presión de homogeneización. La leche con poca estabilidad térmica de las proteínas tiende a ensuciar las superficies de calentamiento rápidamente, acortando el tiempo de funcionamiento continuo y aumentando el número de ciclos de limpieza.
En el mercado interno chino, la leche UHT se envasa principalmente en formatos asépticos de ladrillo y almohada para distribución a temperatura ambiente. Cuando se planea exportar la línea al Sudeste Asiático, Medio Oriente o África, se deben revisar con anticipación la compatibilidad del material de relleno, el formato de empaque y las condiciones de almacén. Si la misma línea también manejará leche o bebidas lácteas saborizadas, la secuencia CIP debe diseñarse para evitar la contaminación cruzada entre cambios de producto.
Para una planta que sirve sólo a un mercado local y no necesita distribución ambiental, una solución más simple línea de producción de leche pasteurizada suele ser la opción de capital más sensata. El valor económico de la tecnología UHT aparece sólo cuando una larga vida útil y una logística a temperatura ambiente forman parte del modelo de negocio.
La causa más impredecible del tiempo de inactividad en las plantas UHT es la contaminación de las superficies de transferencia de calor. Las proteínas de la leche y las sales de calcio se depositan en la pared caliente, lo que reduce gradualmente la eficiencia de la transferencia de calor y aumenta la caída de presión hasta que el sistema requiere una parada de limpieza. La forma práctica de controlar la incrustación es mediante el precalentamiento de la temperatura, la velocidad del flujo y la composición de la leche cruda, no simplemente acortando el intervalo de limpieza. Un intercambiador bien diseñado mantiene la diferencia de temperatura entre la pared y el fluido lo suficientemente baja como para retardar la deposición.
El mayor riesgo de calidad en una línea UHT no está dentro del esterilizador sino aguas abajo de él. Las ventilaciones de tanques asépticos, los sistemas de llenado de aire y las juntas en las conexiones de tuberías pueden permitir la recontaminación de un producto que ya es estéril. Debido a que este tipo de defecto suele aparecer sólo después de varias semanas de almacenamiento, la investigación es costosa y a menudo requiere descartar grandes lotes. La prevención depende del diseño de la sección aséptica y del mantenimiento disciplinado de cada componente de sellado.
La limpieza periódica es la contramedida básica contra la contaminación y la recontaminación. Un programa CIP completo cubre las etapas de lavado alcalino y ácido más el enjuague final, y debe entregar el caudal y la temperatura requeridos específicamente a través del tubo de retención. Un tamaño adecuado sistema de limpieza cip reduce la necesidad de desmontaje manual y reduce la posibilidad de error humano.
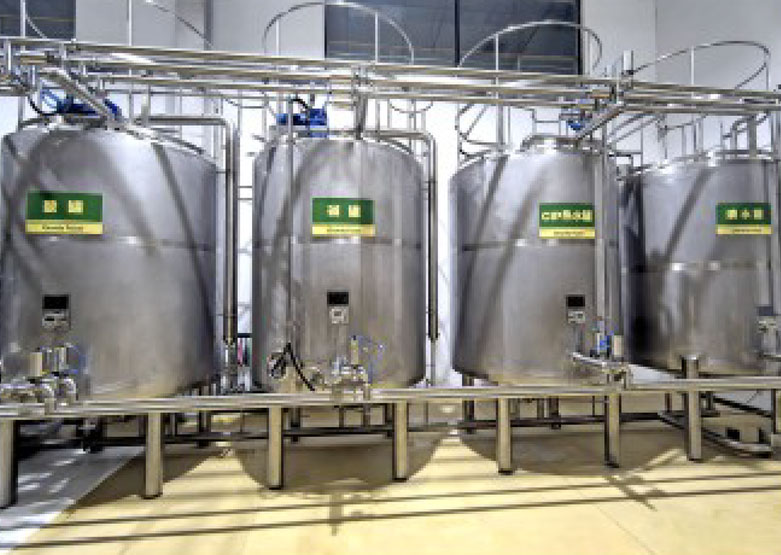 Proveedores de equipos de sistemas de limpieza CIP, fábrica personalizada, fabricantes - Shangh Yi Yang Fluid Tech es proveedores de equipos de sistemas de limpieza CIP, fábricas y fabricantes de equipos de sistemas de limpieza CIP personalizados en Ch... Ver producto →
Incluso con el equipo adecuado, los parámetros CIP necesitan verificación y optimización continua según las condiciones del sitio. el soporte de servicio técnico que un proveedor proporciona después de la puesta en servicio, incluida la validación de la limpieza, el diagnóstico de fallas y la capacitación del operador, a menudo marca la diferencia entre una línea que funciona de manera confiable y una que nunca alcanza su producción nominal.
Naturalmente, los compradores comparan los precios y las marcas de esterilizadores y llenadoras, pero el diseño de ingeniería de esas máquinas es lo que determina si la planta realmente funciona. El tamaño del tanque, las pendientes de las tuberías, la selección de bombas, las redes de recuperación de calor, la lógica de automatización y la red de tuberías CIP deben equilibrarse como un solo sistema. Un proveedor con experiencia en integración de línea completa comienza con un cálculo del flujo de proceso y luego selecciona el equipo que se adapta a ese flujo, en lugar de ensamblar máquinas individuales de diferentes fuentes.
Esta es la razón diseño de procesos e ingeniería La capacidad debe tener el mismo peso en la evaluación de proveedores que el precio del hardware. Las líneas UHT implican grandes gastos de capital y dejan poco margen de modificación después de la instalación. Dar la misma prioridad al diseño del proceso, la combinación de equipos, la validación de la limpieza y el soporte posventa es más importante que negociar el precio más bajo para una sola máquina.

Datos de contacto
Dirección de producción: N.º 9188, Carretera Chuannan Fenggong, Distrito de Fengxian, Shanghái
Dirección de oficina: Habitación 603, Edificio 57, N.º 260, Carretera Maoyuan, Distrito de Fengxian, Shanghái
TEL: 86-18221904658
Correo electrónico: [email protected]
Enlace rápido

Solicitar cotización personalizada ¿Necesita algo especial? Estamos aquí para ayudar.
 English
 русский
 Français
 Español
 عربى
 Indonesia